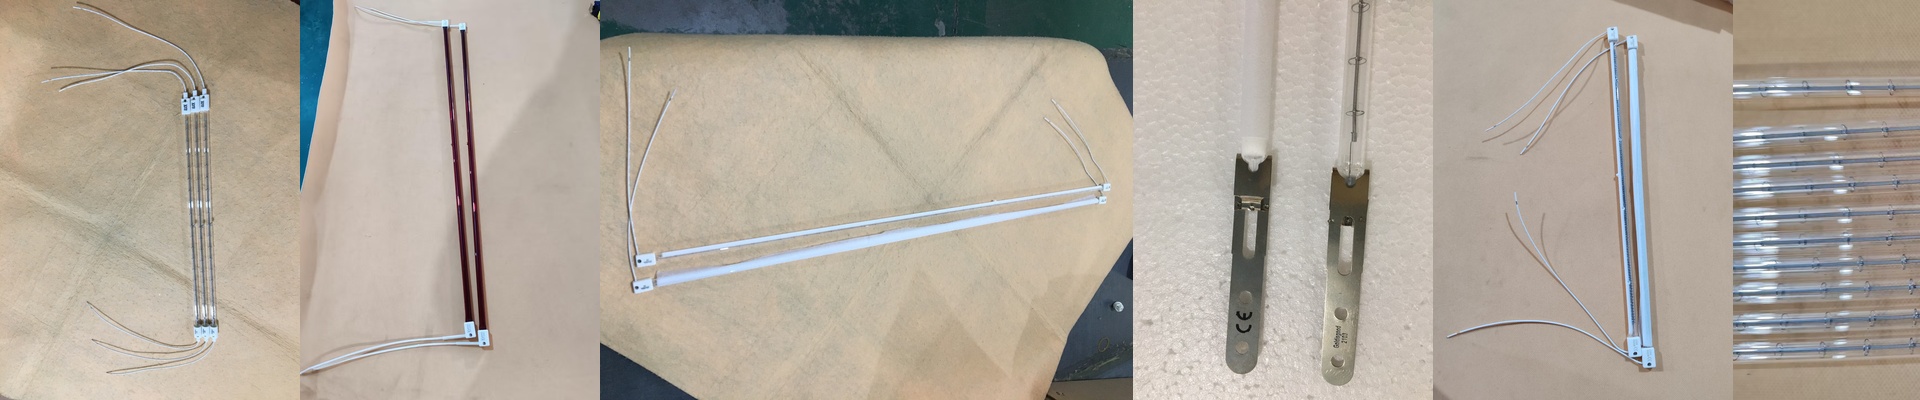
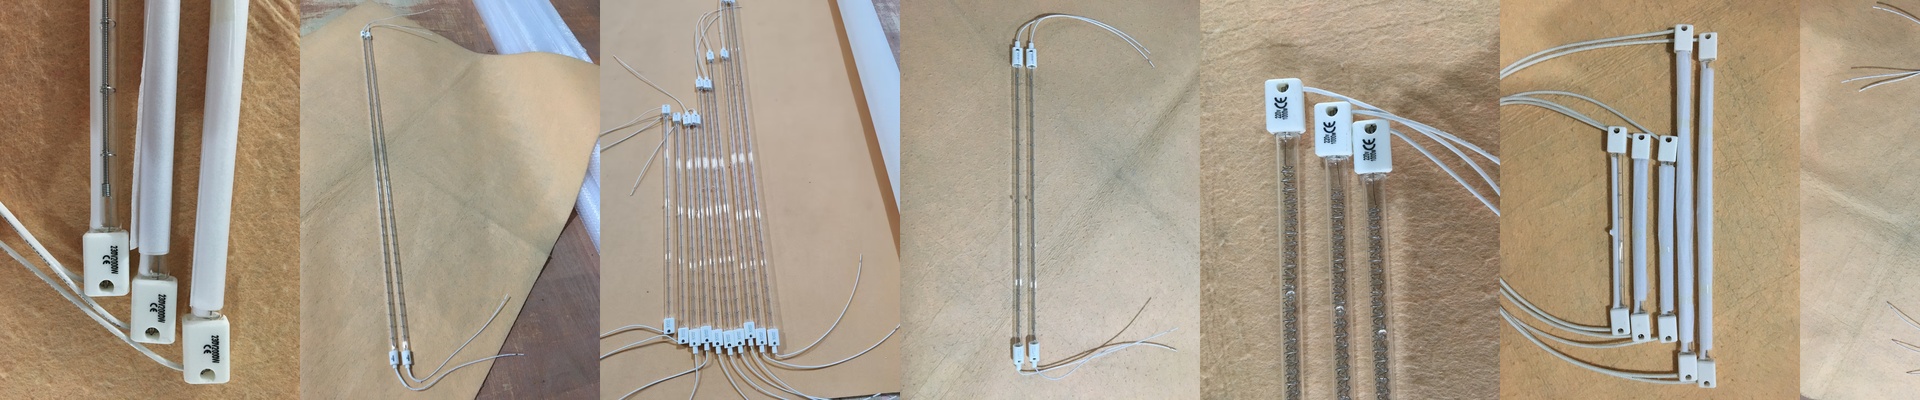
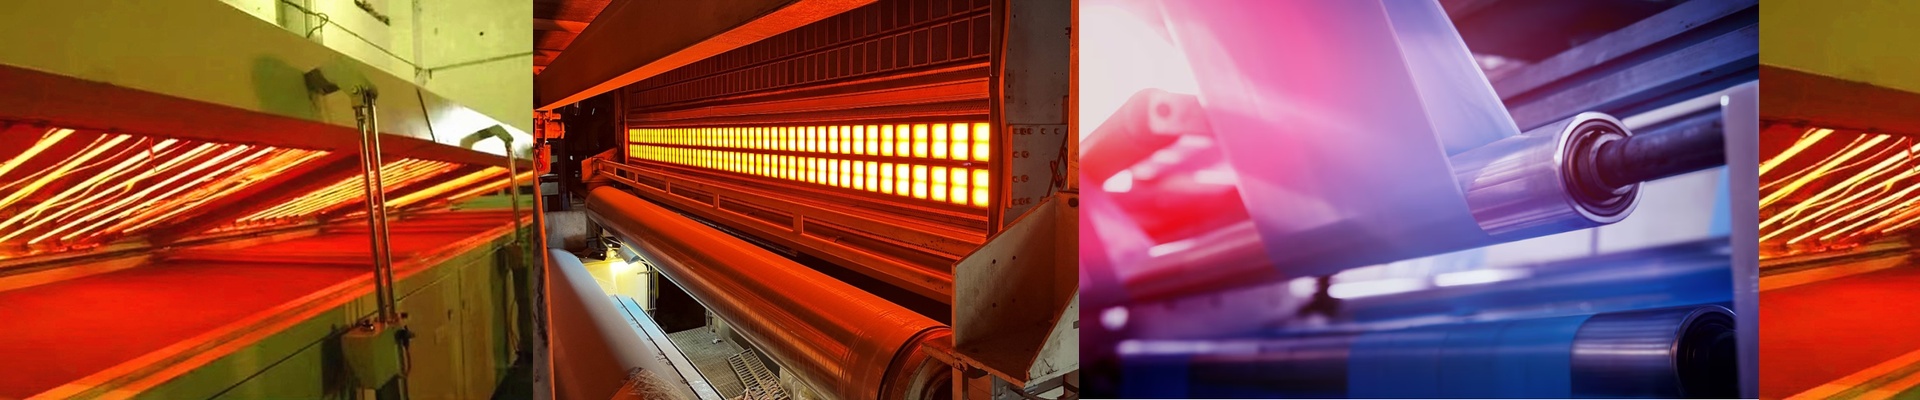
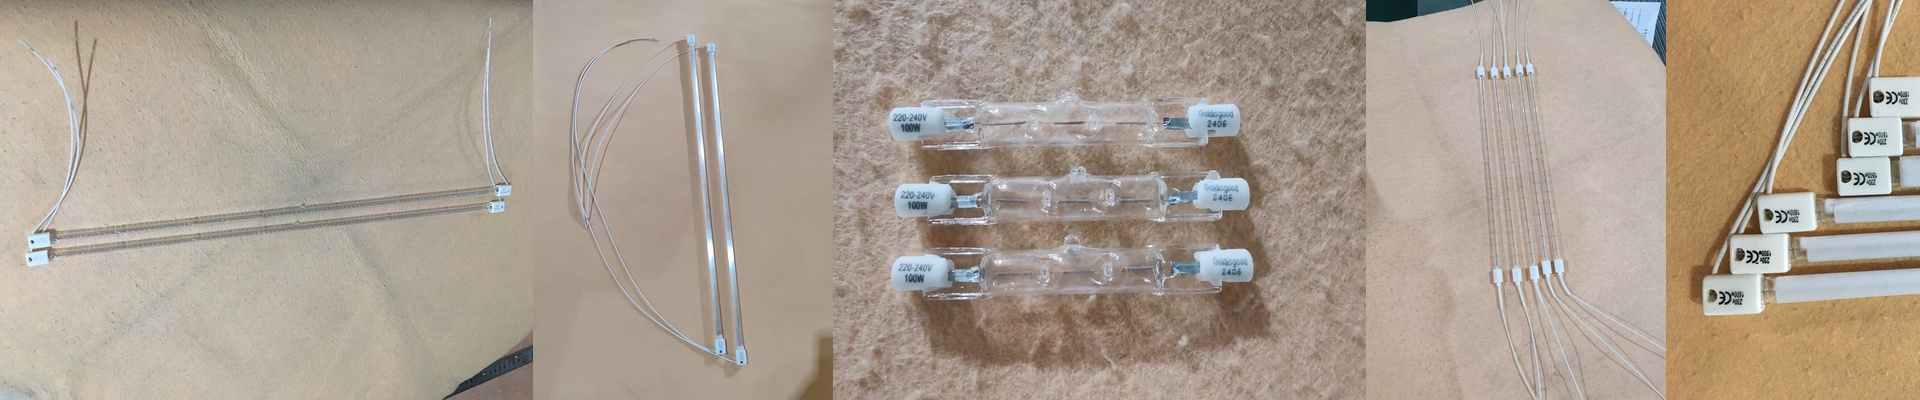
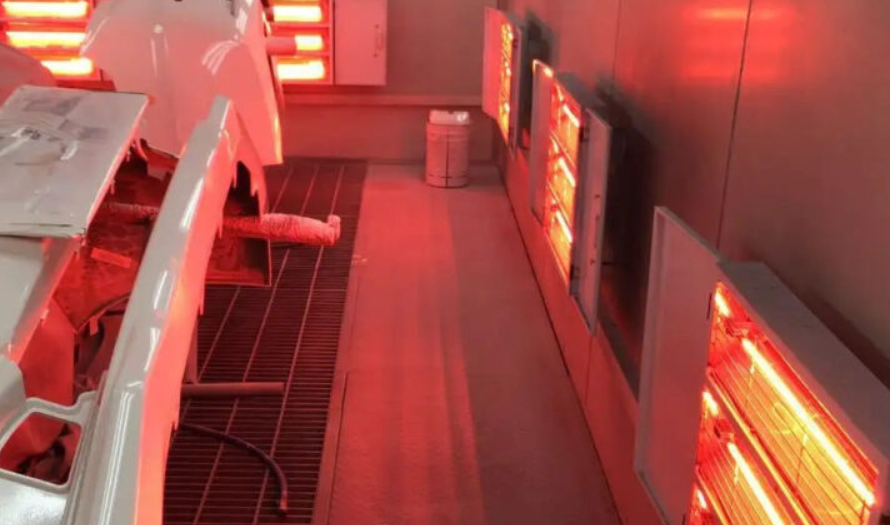
Un de mes amis gère une grande usine d’extrusion d’aluminium. Pendant environ six mois, il a eu du mal à dormir à cause de son processus de finition par poudre. C’était un vrai chaos : certaines parties des profilés sortaient trop cuites et décolorées, tandis que d’autres parties n’étaient pas suffisamment traitées. La poudre ne collait tout simplement pas. Il était confronté à une montagne de déchets sans comprendre pourquoi. Le problème venait du fait qu’il utilisait des fours à convection classiques. Ces fours reposent sur l’air chaud, mais l’air est peu efficace pour diffuser la chaleur. Cela crée des “zones mortes”, surtout lorsqu’on travaille avec des formes complexes. La chaleur ne parvient pas à atteindre les endroits les plus reculés. Lorsque nous avons vérifié les données, nous avons constaté une différence de température de 15°C sur une même pièce métallique. C’est vraiment énorme. Alors, nous avons abandonné les fours à air chaud au profit d’un système à rayonnement infrarouge à ondes courtes. Au lieu de faire circuler de l’air chaud, le rayonnement infrarouge traverse directement la poudre et agit directement sur l’aluminium lui-même. En fait, cela transforme le métal en sa propre source de chaleur. C’est complètement différent. Nous n’avons pas simplement mis des lampes là-dedans en espérant le meilleur résultat. Nous avons utilisé des lampes en quartz à haute densité, et nous avons ajusté soigneusement leur puissance afin que la chaleur reste constante sur toute la largeur du convoyeur. De plus, nous avons divisé le tunnel en quatre zones distinctes. Ainsi, nous pouvions ajuster indépendamment la puissance pour les bords avant et arrière des profilés. De plus, ces lampes fonctionnent très rapidement. Elles atteignent leur température maximale en quelques secondes, ce qui permet d’éviter de perdre une heure chaque matin à attendre que le four se réchauffe. Mais ce n’était pas si simple. On ne peut pas simplement installer des lampes à rayonnement infrarouge dans un vieux four sans avoir de plan précis. La densité de chaleur est énorme. Si la ventilation n’est pas adéquate, les bandes transportrices peuvent fondre ou la carcasse du four peut se déformer. Nous avons donc dû renforcer les revêtements réfléchissants pour que l’énergie soit renvoyée vers les pièces à traiter, tout en maintenant le reste de la machine au frais. Une fois que tout a été réglé, les zones froides ont disparu. Chaque profilé sortait parfaitement uniforme. Plus de mystère, plus de décoloration, et certainement plus de déchets.