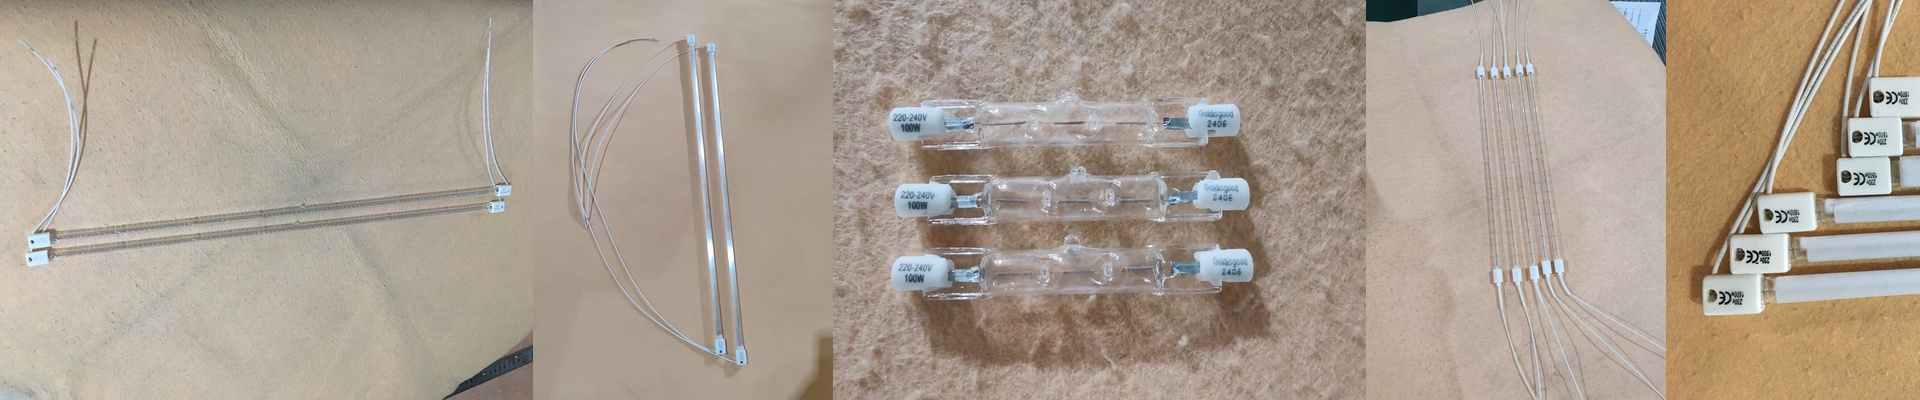
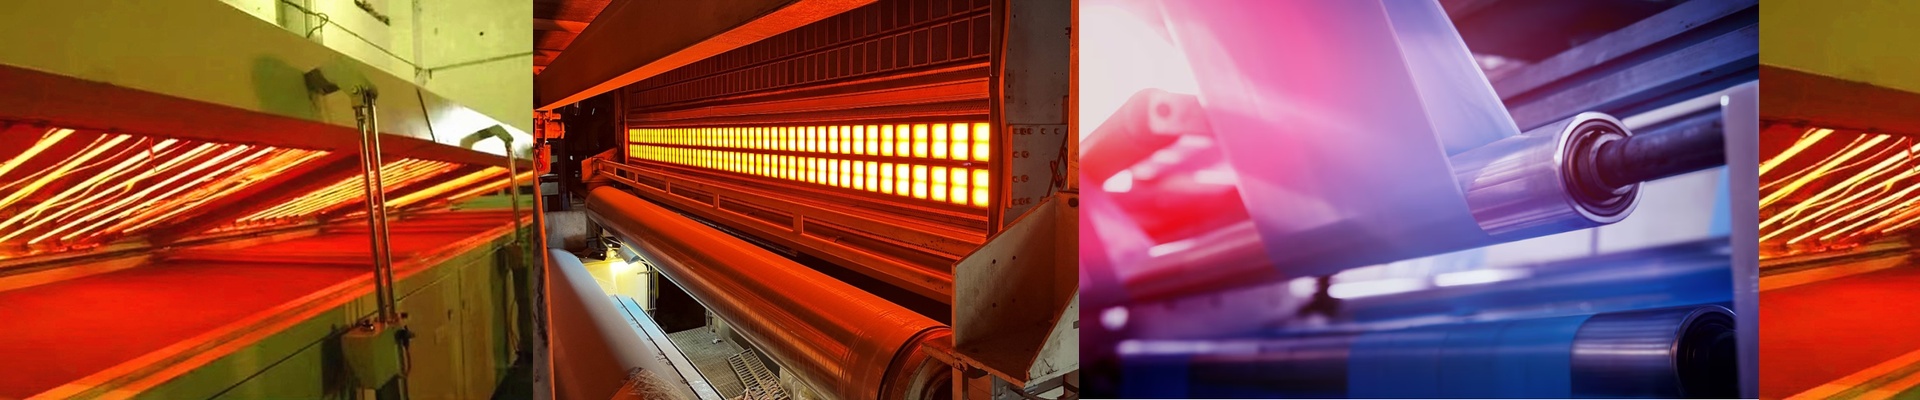
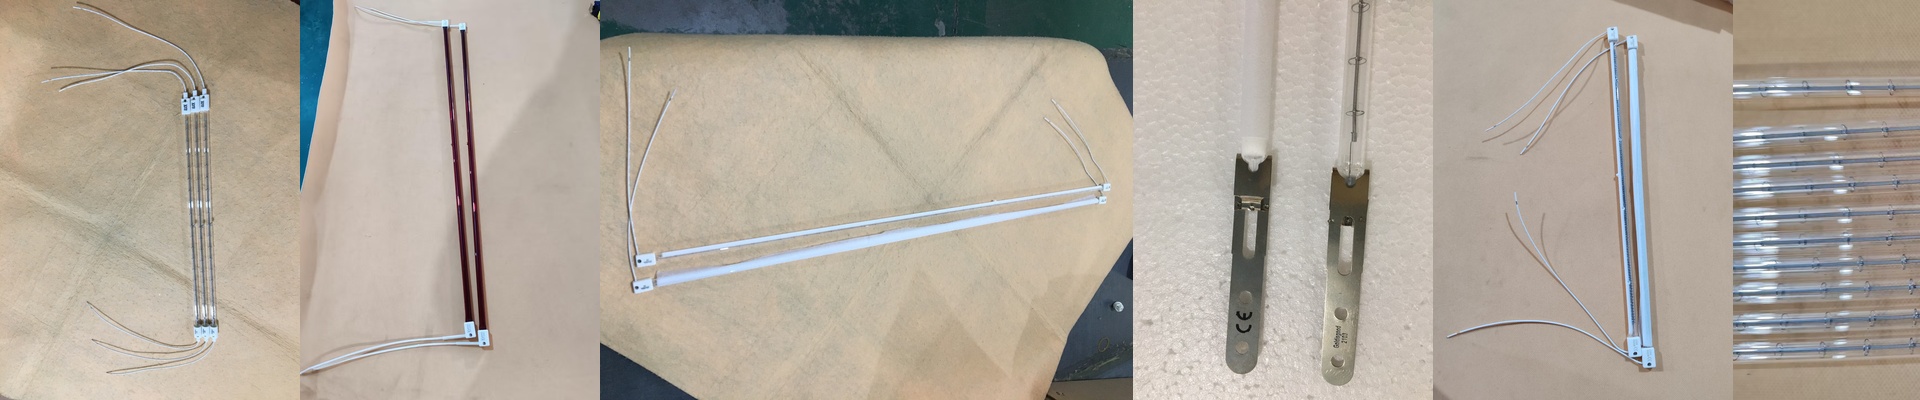
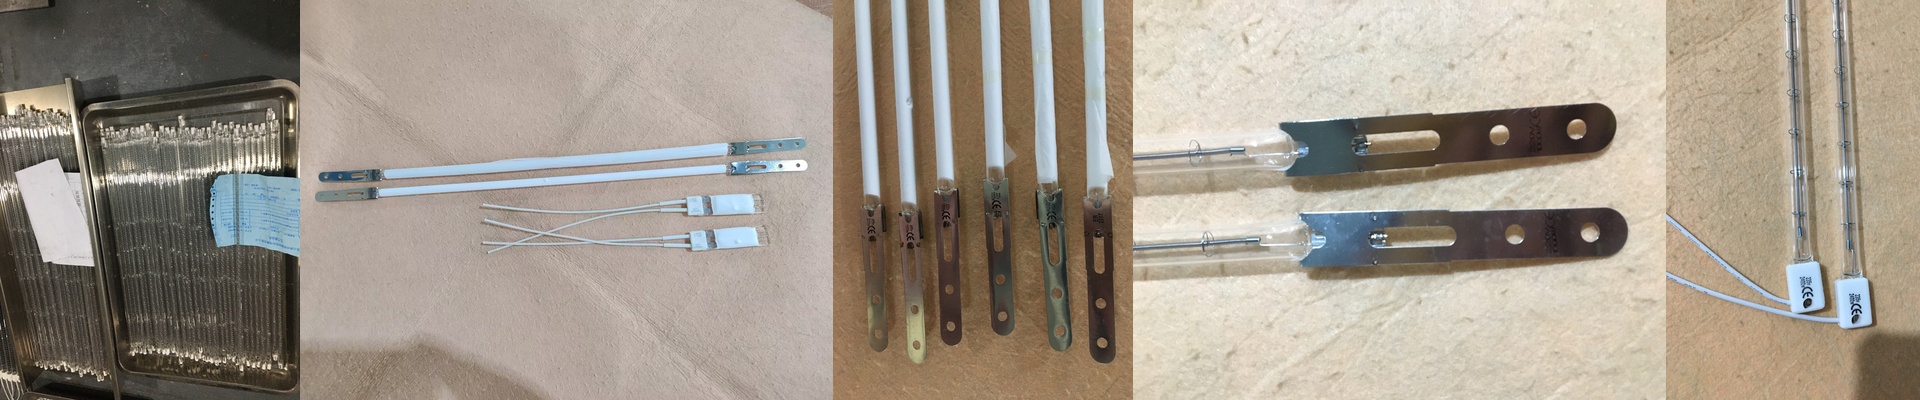
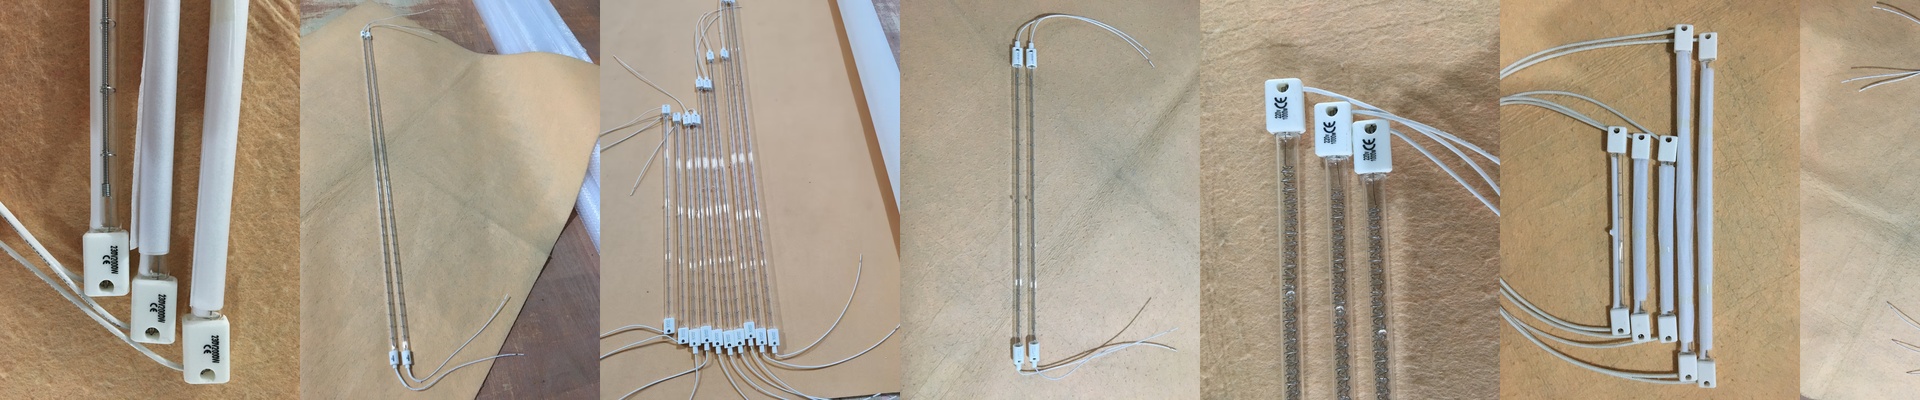
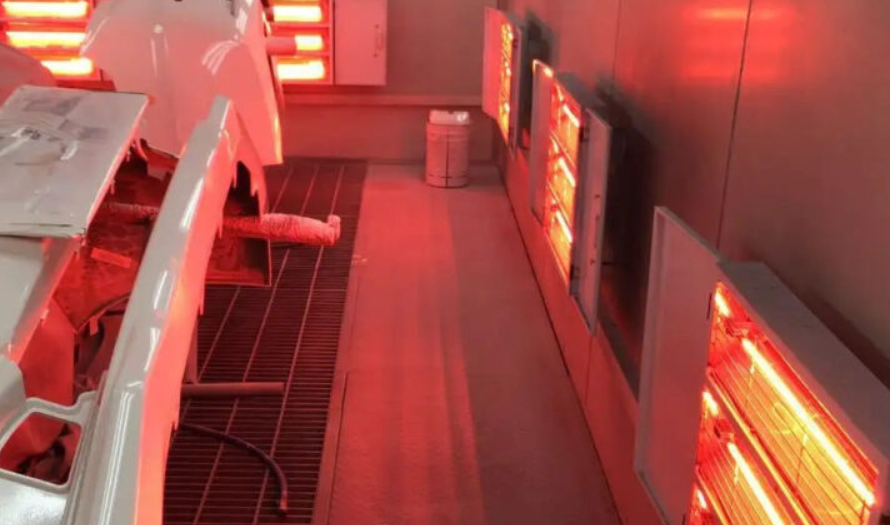
मेरा एक दोस्त एक बड़ी एल्यूमिनियम एक्सट्रूजन फैक्ट्री चलाता है। लगभग छह महीनों तक उसे अपनी उत्पादन प्रक्रिया में कई समस्याओं का सामना करना पड़ा। कुछ हिस्से अत्यधिक गर्म होकर रंग बदल जाते थे, जबकि अन्य हिस्से पर्याप्त रूप से गर्म नहीं हो पाते थे। पाउडर भी ठीक से चिपकता नहीं था। वह बेकार सामग्री के ढेर को देखकर परेशान रहता था, लेकिन उसे कारण समझ में नहीं आ रहा था। दरअसल, वह सामान्य कन्वेक्शन ओवनों का ही उपयोग कर रहा था। ऐसे ओवनों में गर्म हवा ही उपयोग में आती है, लेकिन हवा धीरे-धीरे ही गर्मी फैलाती है… इस कारण कुछ हिस्से ठीक से गर्म नहीं हो पाते। जब हमने तापमान की जाँच की, तो पता चला कि एक ही धातु टुकड़े में 15°C का अंतर था… यह बहुत बड़ा अंतर है। इसलिए हमने हवा के उपयोग को छोड़कर शॉर्टवेव इन्फ्रारेड (SWIR) प्रणाली का उपयोग किया। इन्फ्रारेड विकिरण सीधे ही पाउडर के माध्यम से धातु तक पहुँचता है… इससे धातु खुद ही ऊर्जा का स्रोत बन जाती है। यह तो बिल्कुल ही अलग तरीका है। हमने सिर्फ लैंप लगाकर ही काम नहीं किया… हमने उच्च-घनत्व वाले क्वार्ट्ज लैंपों का उपयोग किया, और वॉटेज को ऐसे ही संतुलित किया कि पूरे कन्वेयर बेल्ट पर तापमान समान रहे। हमने टनल को चार अलग-अलग जोनों में विभाजित किया… इससे हम धातु के अगले एवं पिछले हिस्सों पर अलग-अलग ऊर्जा दे सकते थे। इन लैंपों की गति बहुत तेज है… कुछ ही सेकंड में ही वे पूरी तरह गर्म हो जाते हैं… इससे हर सुबह ओवन के गर्म होने का इंतजार करने की आवश्यकता ही नहीं रह जाती। लेकिन यह प्रक्रिया इतनी आसान नहीं थी… बिना योजना के उच्च-तीव्रता वाले इन्फ्रारेड लैंपों का उपयोग नहीं किया जा सकता… ऊर्जा की घनत्व बहुत अधिक होती है… यदि वेंटिलेशन पर्याप्त न हो, तो कन्वेयर बेल्ट पिघल सकते हैं, या ओवन का ढाँचा भी क्षतिग्रस्त हो सकता है… हमें ऐसी व्यवस्था करनी पड़ी कि ऊर्जा वापस धातु पर ही लौटे, और मशीन का बाकी हिस्सा ठंडा ही रहे। जब हमने यह व्यवस्था कर ली, तो सभी समस्याएँ दूर हो गईं… हर धातु टुकड़ा समान रूप से गर्म हो गया… अब कोई अनुमान लगाने की आवश्यकता ही नहीं रही… अब कोई रंग-बदलाव भी नहीं होता… और बेकार सामग्री भी नहीं बचती।