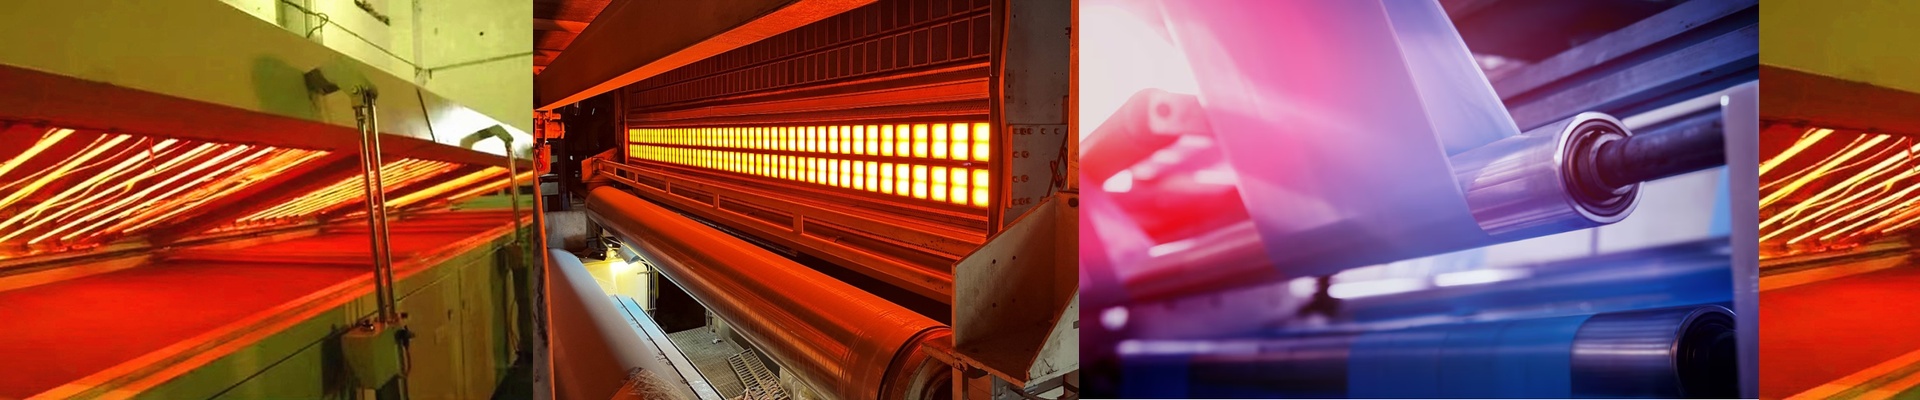
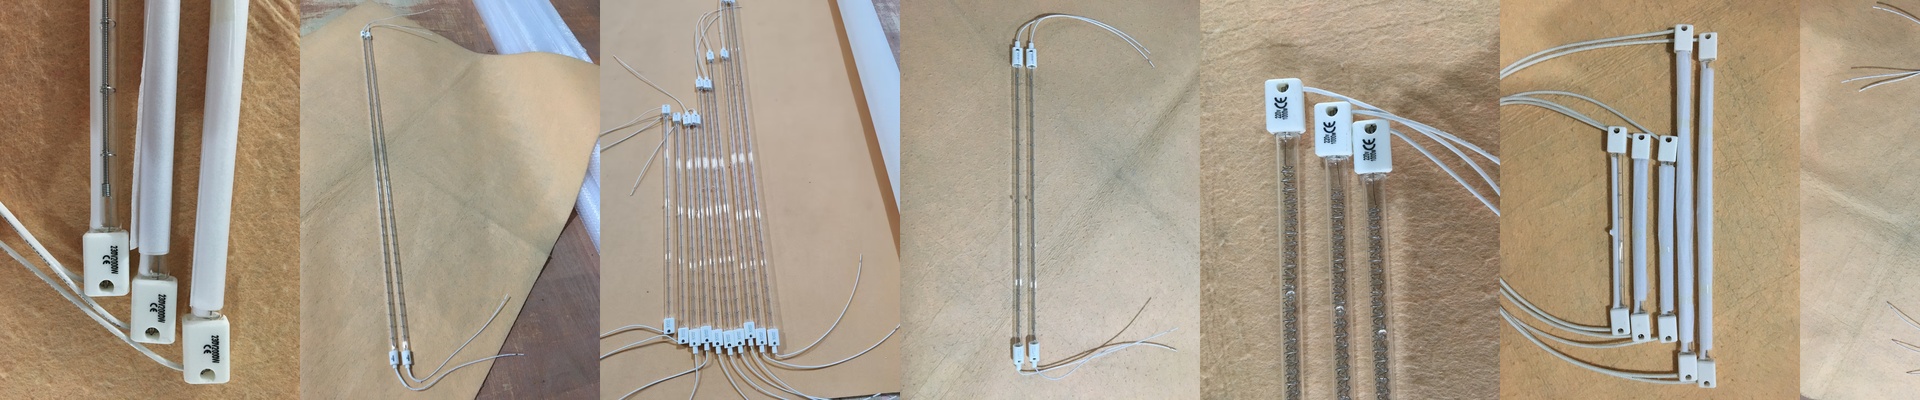
Smettete di indovinare i tempi di essiccazione dei componenti. Quando i margini di guadagno sono ridotti al minimo, il tempo rappresenta effettivamente il costo più elevato. Ogni minuto in più che un componente trascorre nell’essiccatore significa denaro sprecato: si brucia energia elettrica e si rallenta l’intero processo di produzione, senza alcun motivo. Ecco perché utilizziamo i profilatori termici: non per fare mostra di tecnologia avanzata, ma per individuare con precisione il momento esatto in cui il componente raggiunge la temperatura necessaria per l’essiccazione. Il problema è che il termometro presente nell’essiccatore vi dà informazioni errate: indica soltanto la temperatura dell’aria, ma non quella del componente stesso. Per risolvere questo problema, fissiamo dei termocupli direttamente sul pezzo da trattare. In questo modo possiamo conoscere con precisione il “tempo di immersione” nel calore, ovvero quel periodo cruciale in cui la vernice si fissa chimicamente sul superficie del componente. Ho visto casi in cui un componente raggiungeva i 180°C in soli tre minuti, ma l’operatore continuava comunque ad utilizzare un ciclo di dieci minuti. Si trattava quindi di sette minuti di tempo sprecato. Gli infrarossi sono molto utili, poiché agiscono direttamente sulla superficie del componente. Non è necessario perdere tempo a riscaldare tutto l’ambiente circostante. Il processo è più veloce e richiede meno spazio. La vera magia avviene quando si utilizza un registratore per regolare l’intensità della luce e la velocità del nastro trasportatore. È come ballare… bisogna trovare l’equilibrio giusto. Attenzione, però: non bisogna aumentare troppo l’intensità del calore per risparmiare tempo. Se lo si fa, la superficie del componente si essicca troppo velocemente, intrappolando i solventi al suo interno. Questo provoca la formazione di bolle o piccoli fori sulla superficie, rovinando così il risultato finale. Il registratore dei tempi aiuta a trovare quel punto ideale: si vuole che il calore penetri uniformemente attraverso tutta lo spessore dello strato di vernice, senza danneggiarne la superficie. Quindi, installate dei sensori, effettuate dei test sui pezzi da trattare e analizzate i dati ottenuti. Una volta che avrete mappato la curva termica, potrete accelerare il processo di produzione con totale fiducia. Niente più speranze ingenue che il lotto di prodotti non venga respinto.