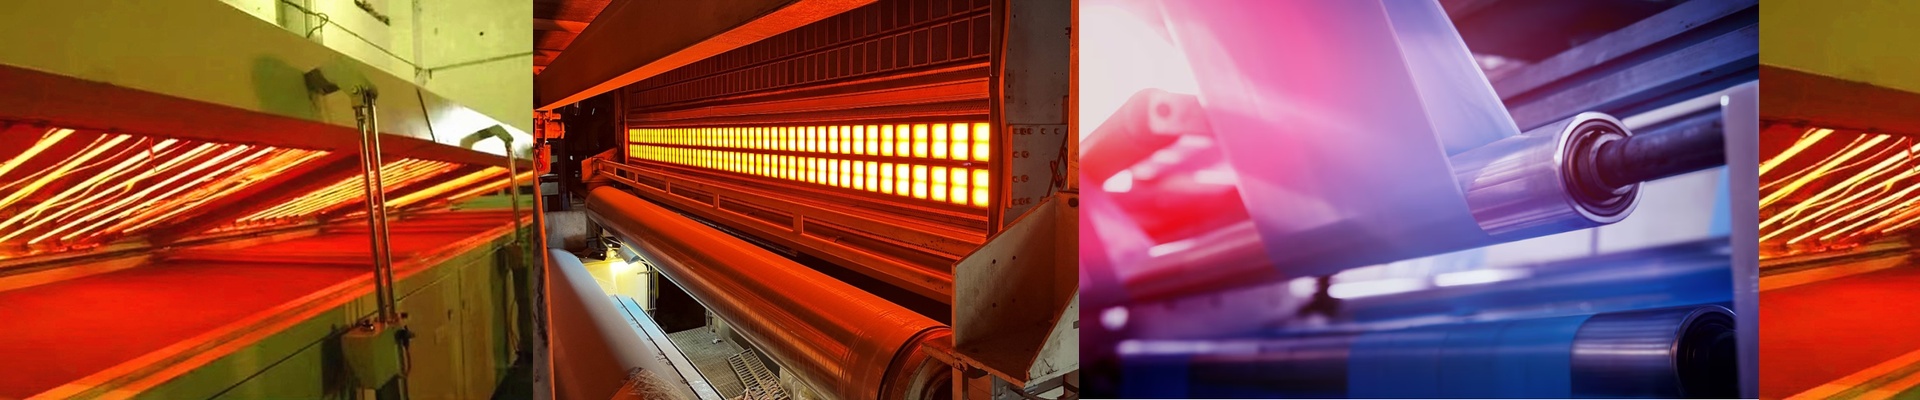
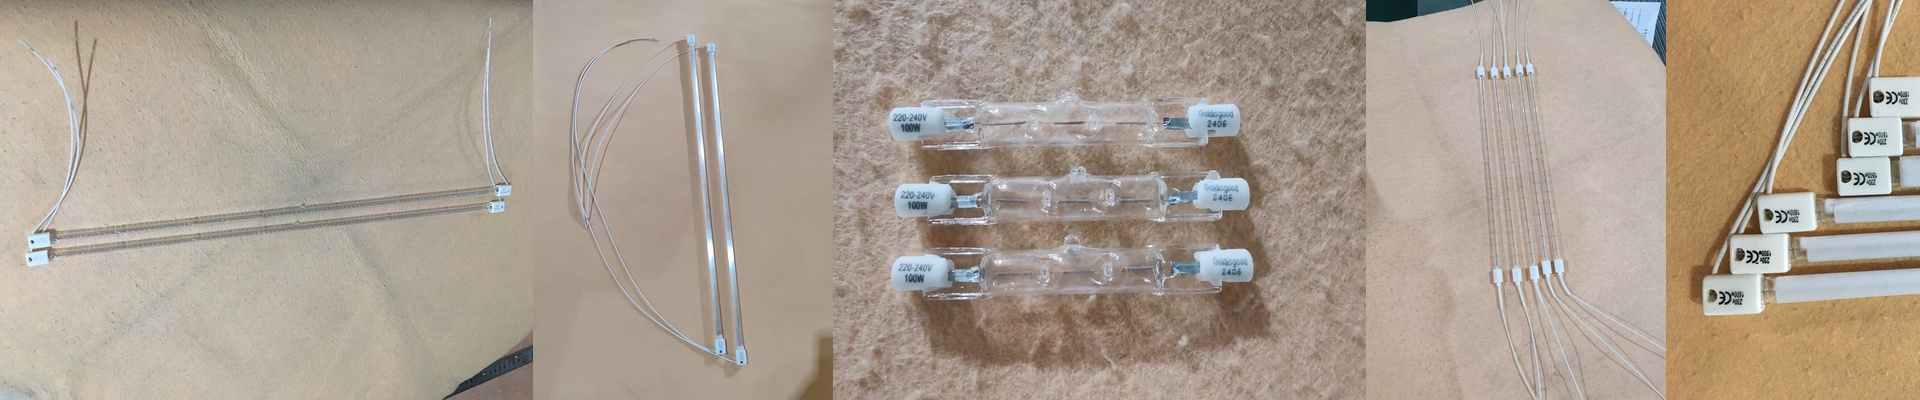
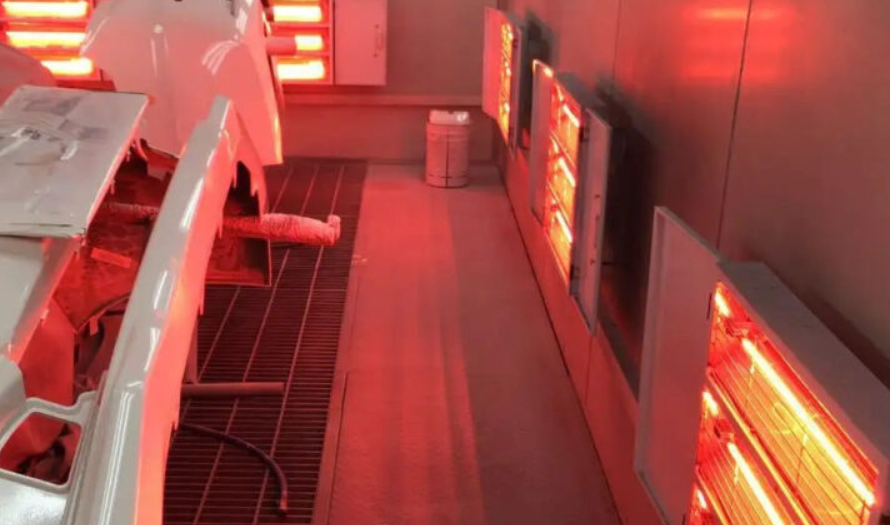
Mój znajomy prowadzi dużą fabrykę ekstruzji aluminium. Przez około sześć miesięcy martwił się z powodu problemów z linią obróbki proszkowej. Sytuacja była naprawdę kiepska – niektóre części profili były nadmiernie podgrzane i miały nienaturalny kolor, natomiast inne nie zostały wystarczająco wytrawione. Proszek po prostu nie chciał przywierać do powierzchni metali. Patrzył na górę śmieci i nie rozumiał przyczyny tego problemu. Rzecz w tym, że używał standardowych pieców konwekcyjnych. One opierają się na ciepłym powietrzu, ale powietrze jest „leniwe” – tworzy tak zwane „strefy bez ciepła”, szczególnie gdy mamy do czynienia z skomplikowanymi kształtami. Ciepło po prostu nie może dotrzeć do najgłębszych zakamarków. Gdy sprawdziliśmy temperaturę, okazało się, że różnica temperatury na jednym elemencie metalu wynosiła 15°C. To ogromna różnica. Dlatego rezygnowaliśmy z powietrza i zastąpiliśmy je systemem krótkofalowego promieniowania innafioletowego. Zamiast próbować poruszać ciepłym powietrzem, promieniowanie innafioletowe przenika prosto przez proszek i oddziałuje bezpośrednio na sam metal. W rezultacie metal staje się źródłem ciepła. To zupełnie inny mechanizm. Nie postawiliśmy tam po prostu lamp i liczyliśmy na najlepsze. Użyliśmy lamp kwarcowych o wysokiej gęstości oraz starannie dostosowaliśmy moc lamp, aby ciepło było jednakowe na całej szerokości przenośnika. Podzieliliśmy też tunel na cztery osobne strefy. Dzięki temu mogliśmy indywidualnie regulować moc światła na przednich i tylnych krawędziach profili. Ponadto te lampy działają bardzo szybko – w kilka sekund osiągają pełną temperaturę. Dzięki temu nie trzeba już marnować godziny codziennie na czekanie, aż piec się nagrzeje. Ale to nie był taki prosty proces. Nie można po prostu włożyć lamp o dużej mocy do starego pieca bez żadnego planu. Gęstość ciepła jest ogromna. Jeśli wentylacja nie nadąża, to przenośniki mogą się stopić lub obudowa pieca może ulegać deformacji. Musieliśmy więc wzmocnić elementy odbijające energię, aby ta energia mogła wracać do elementów metalu, a reszta maszyny pozostała chłodna. Gdy to ustaliliśmy, problemy z zimnymi punktami zniknęły. Każdy profil wyglądał identycznie. Koniec z domysłami, koniec z nienaturalnym kolorem… I oczywiście koniec ze śmieciami.